فریمورک RPD؛ آیا پرینت سهبعدی فلز واقعاً بهتر از ریختهگری است؟
فرض کن یک فریمورک پارسیل (RPD Framework) از لابراتوار رسیده، اما موقع امتحان در دهان، نشست کاملی ندارد. رست (Rest) بهخوبی در جای خودش قرار نمیگیرد، پروگزیمال پلیت (Proximal Plate) فاصله دارد یا کلاسپها (Clasps) به اصلاح نیاز دارند.
حالا سؤال این است: اگر همین فریمورک را بهجای ریختهگری سنتی، با پرینت سهبعدی فلز میساختیم، این مشکلات کمتر میشدند؟
برای پاسخ باید سه روش ساخت را از هم تفکیک کنیم.
در روش سنتی، فریمورک با تکنیک حذف موم (Lost-Wax Casting) ساخته میشود. این روش سابقهٔ طولانی و نتایج قابل قبولی دارد، اما مراحل متعدد ساخت الگو، اینوستمنت (Investment) و ریختهگری میتوانند منبع خطا باشند.
در روش هیبرید یا نیمهدیجیتال (Partial Digital Workflow)، طراحی یا ساخت الگو دیجیتال میشود، اما فلز همچنان با ریختهگری تولید میشود.
در روش سوم، فریمورک مستقیماً از پودر فلز و بهصورت لایهبهلایه ساخته میشود. فناوریهایی مثل ذوب انتخابی با لیزر (Selective Laser Melting – SLM) و سینترینگ مستقیم فلز با لیزر (Direct Metal Laser Sintering – DMLS) در این گروه قرار میگیرند.
البته پرینت فلز به معنی دیجیتالبودن تمام مراحل نیست؛ اطلاعات اولیه ممکن است از اسکن داخلدهانی یا اسکن مدل گچی به دست آمده باشند.
اما کدام روش دقیقتر است؟
برای پاسخ باید بین دقت ساخت و انطباق کلینیکی تفاوت بگذاریم.
ترونس (Trueness) نشان میدهد قطعهٔ ساختهشده چقدر به مرجع اصلی نزدیک است و پرسیژن (Precision) نشان میدهد نتایج تکرار یک فرایند چقدر به یکدیگر شباهت دارند.
اما این دو مفهوم لزوماً معادل فیت (Fit) مناسب نیستند. فیت بیشتر به ارتباط فریمورک با سطوح سخت مثل دندان پایه مربوط میشود، درحالیکه اداپتیشن (Adaptation) معمولاً برای ارتباط پروتز با بافت نرم به کار میرود.
بنابراین دقت بیشتر در اندازهگیری، بهتنهایی ثابت نمیکند که فریمورک در دهان بهتر مینشیند.
در سال ۲۰۲۶، Alqutaibi و همکاران در یک مرور سیستماتیک (Systematic Review)، ۳۰ مطالعه را دربارهٔ فریمورکهای فلزی پارسیل بررسی کردند.
نتایج نشان دادند که فریمورکهای پرینتشده، در بسیاری از شرایط از نظر دقت و انطباق با ریختهگری سنتی قابل مقایسهاند و گاهی عملکرد بهتری دارند.
اما نتایج یکدست نبودند. در بعضی مطالعات، روش سنتی یا نیمهدیجیتال دقیقتر بود و حتی در فریمورکهای پرینتشده، نواحی خاصی مثل رستها، گاید پلیتها (Guide Plates) و مینور کانکتورها (Minor Connectors) خطای بیشتری نشان میدادند.
این تفاوت اهمیت دارد، چون خطا در تمام قسمتهای فریمورک پیامد یکسانی ندارد. مثلاً گپ (Gap) در رستسیت (Rest Seat) ممکن است روی نشست و انتقال نیرو اثر بگذارد، درحالیکه خطا در انتهای کلاسپ میتواند روی ریتنشن (Retention) تأثیر داشته باشد. البته صرف اندازهگیری گپ، به معنی اثبات اختلال عملکرد نیست.
از طرفی، جهت پرینت، ضخامت لایهها، ساپورتها و مراحل پس از ساخت هم روی دقت اثر میگذارند. پس کیفیت تمام فریمورکهای SLM الزاماً یکسان نیست.
اما شواهد کلینیکی چه میگویند؟
در سال ۲۰۲۵، Elgamal و همکاران مطالعهای روی ۲۴ بیمار کلاس یک کندی (Kennedy Class I) فک پایین انجام دادند. برای هر بیمار دو فریمورک کبالتکروم ساخته شد.
در روش اول، قالبگیری سنتی انجام شد و مدل گچی با اسکنر لابراتواری اسکن شد. در روش دوم، اطلاعات مستقیماً با اسکنر داخلدهانی (Intraoral Scanner) ثبت شدند.
هر دو فریمورک با SLM ساخته شدند. بنابراین مطالعه، ریختهگری را با پرینت فلز مقایسه نمیکرد؛ بلکه دو روش ثبت اطلاعات را در یک فرایند ساخت یکسان بررسی میکرد.
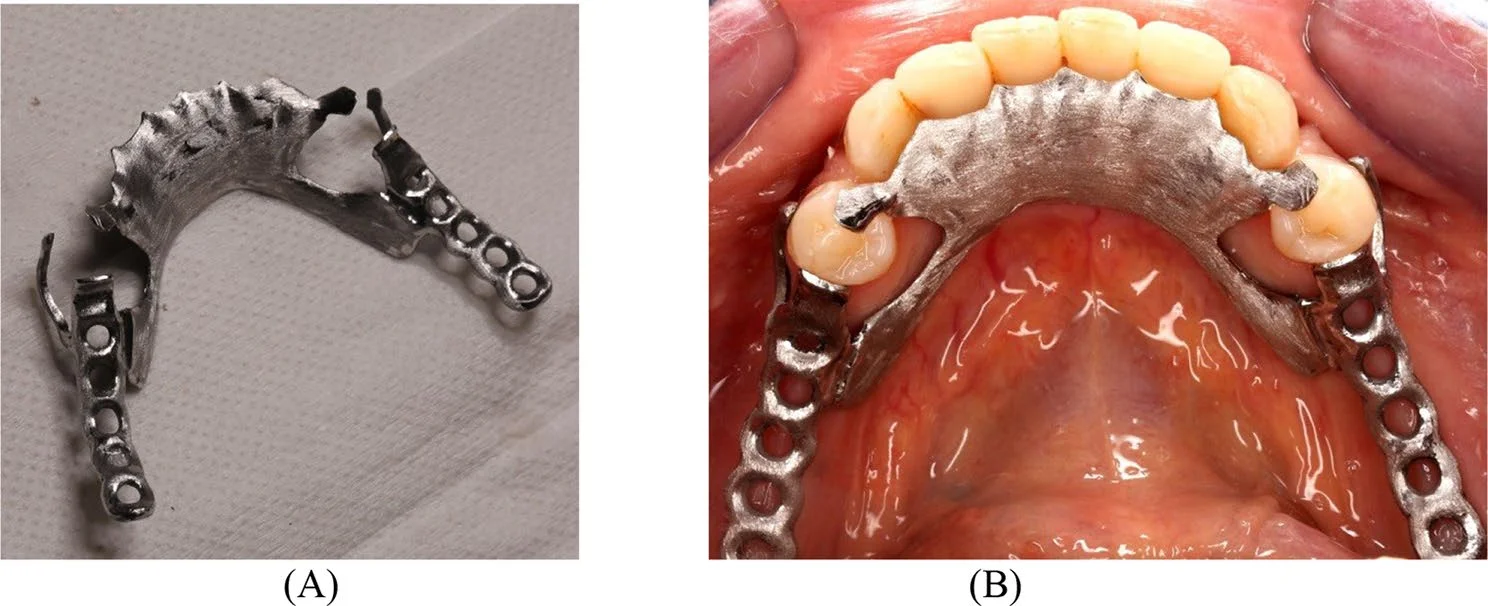
پژوهشگران با انطباق فایلهای اسکن، فاصلهٔ فریمورک را در نواحی رست، پروگزیمال پلیت، لینگوال پلیت (Lingual Plate) و انتهای کلاسپ آیبار (I-bar Clasp) اندازه گرفتند.
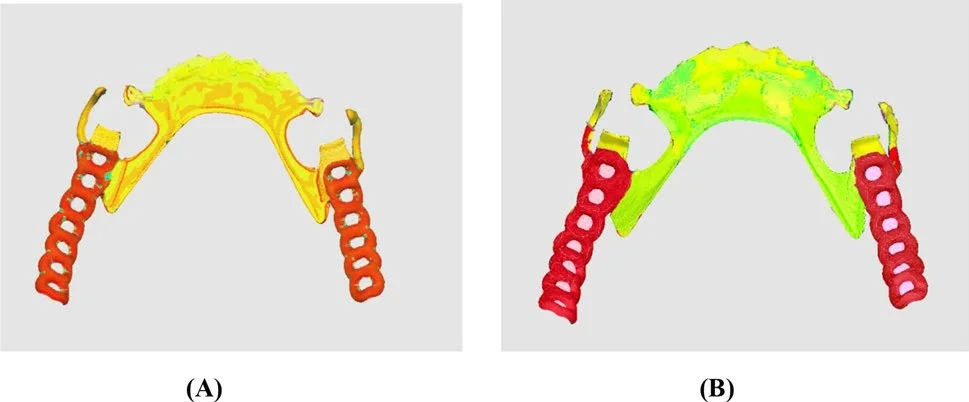
مسیر کاملاً دیجیتال در تمام این نواحی دقیقتر بود و اختلافها از نظر آماری معنیدار بودند.
اما میانگین اختلاف دو روش فقط حدود یازده میکرون بود.
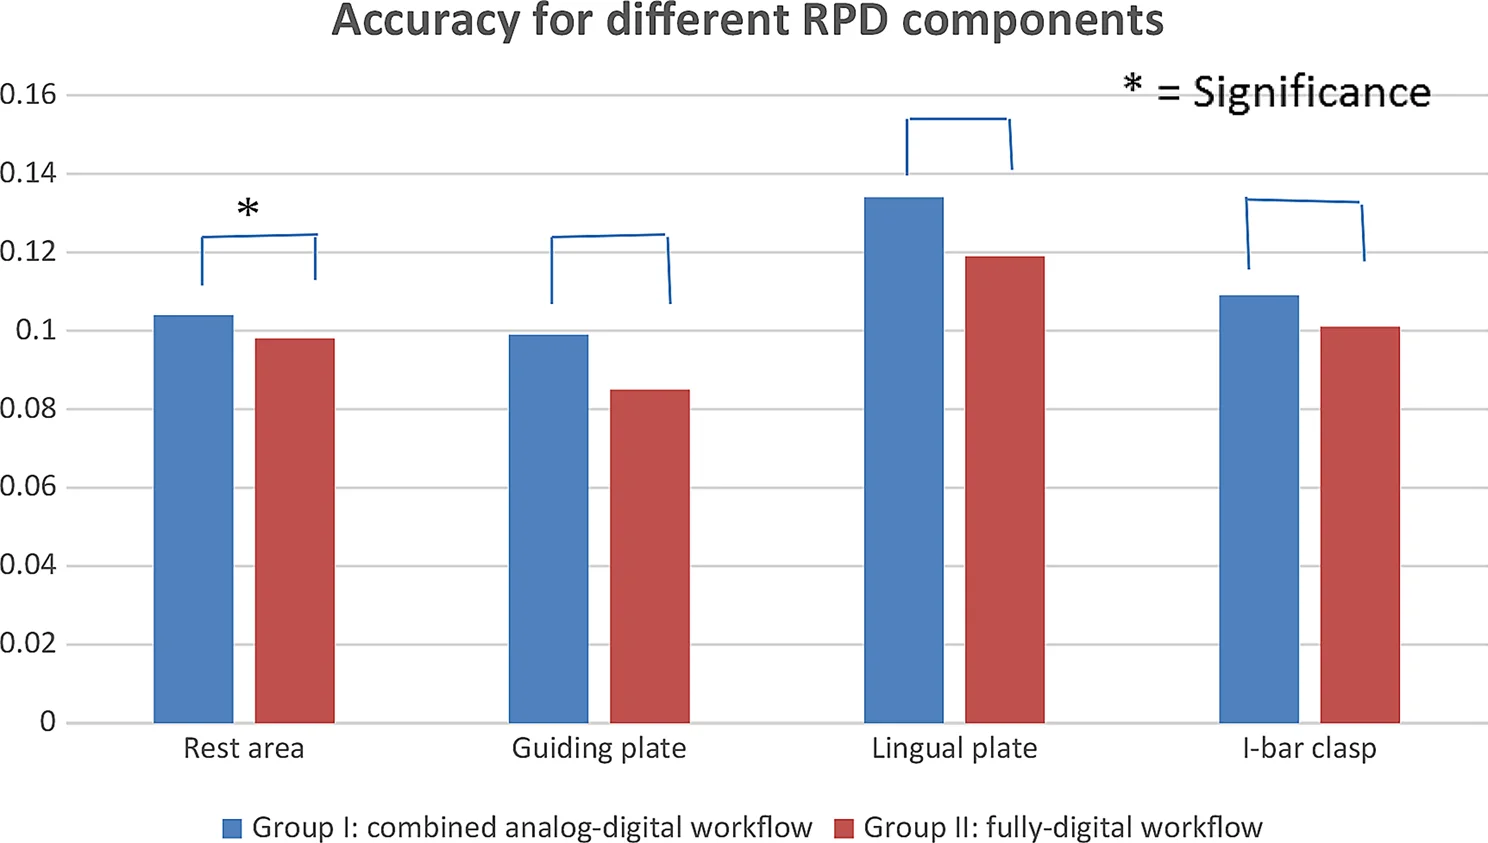
خود نویسندگان تأکید کردند که این اختلاف، با وجود معنیداری آماری، اهمیت کلینیکی ندارد و هر دو روش از نظر بالینی قابل قبول بودند.
این همان تفاوت مهم بین برتری آماری و مزیت درمانی است. مطالعه نشان داد مسیر کاملاً دیجیتال دقیقتر است، اما ثابت نکرد که این اختلاف کوچک، نتیجهٔ درمان را بهتر میکند.
نکتهٔ کاربردیتر این مطالعه جای دیگری است. هر دو فریمورک با یک روش ساخته شده بودند، پس احتمالاً تفاوت از مرحلهٔ ثبت اطلاعات میآمد. نویسندگان ضعیفترین حلقهٔ مسیر ترکیبی را همین مرحله میدانند، چون خطای قالبگیری، ریختن گچ و اسکن مدل روی هم جمع میشوند. یعنی اگر دنبال فریمورک دقیقتری هستیم، کیفیت قالب یا اسکن به اندازهٔ روش ساخت اهمیت دارد.
حالا اگر دقت ساخت همیشه بهتر نیست، وضعیت خواص مکانیکی چطور است؟
مرور سیستماتیک Alqutaibi نشان داد که در بعضی مطالعات، فریمورکهای SLM از نظر استحکام تسلیم (Yield Strength)، سختی (Hardness) و برخی خواص مکانیکی بهتر از نمونههای ریختهگریشده بودند. ساختار میکروسکوپی آنها نیز گاهی ریزتر و یکنواختتر بود.
اما زبری سطح بیشتر (Surface Roughness) و تخلخلهای داخلی (Porosity) از نگرانیهای مطرحشده بودند و برخی مطالعات نیز تفاوت مهمی در مقاومت به خستگی (Fatigue Resistance) نشان ندادند.
این مسئله بهخصوص دربارهٔ کلاسپها اهمیت دارد. در کلینیک، فقط استحکام اولیه مهم نیست؛ حفظ ریتنشن، مقاومت در برابر تغییر شکل و دوام طولانیمدت هم اهمیت دارند.
فعلاً شواهد کافی نداریم که بگوییم فریمورکهای پرینتشده الزاماً دوام بیشتری دارند.
در بعضی مطالعات کلینیکی، رضایت بیماران از فریمورکهای ساختهشده با فناوری لیزری، بهویژه از نظر راحتی، ثبات و تمیزکردن پروتز، بیشتر بود. اما تعداد این مطالعات محدود است و بیشتر شواهد مرور سیستماتیک از مطالعات آزمایشگاهی به دست آمدهاند.
پس برای تصمیمگیری کلینیکی چه نتیجهای میگیریم؟
پرینت سهبعدی فلز دیگر صرفاً یک فناوری آزمایشی نیست. میتوان با آن فریمورکهایی با دقت و عملکرد قابل قبول ساخت که گاهی با روش سنتی برابر یا حتی بهتر هستند. اما هنوز شواهد کافی نداریم که ریختهگری سنتی را منسوخ بدانیم.
کیفیت اطلاعات اولیه، طراحی فریمورک، کنترل فرایند ساخت و تجربهٔ لابراتوار همگی در نتیجه نقش دارند.
مهمتر اینکه دیجیتالبودن، ضرورت امتحان کلینیکی را از بین نمیبرد. نشست رستها، ارتباط پروگزیمال پلیتها، وضعیت کانکتورها، ریتنشن کلاسپها و فشار احتمالی بر بافتها همچنان باید بررسی شوند.
فناوری دیجیتال مسیر ساخت فریمورک را تغییر داده، اما هنوز ثابت نشده که این تغییر الزاماً به موفقیت بالینی بیشتر یا دوام طولانیتر منجر میشود.
پرینت سهبعدی فلز یک روش ساخت ارزشمند است، نه تضمینی برای فریمورک بهتر.